该项目历史背景
云南某多年米酒厂因产值缩小,原本操作油烟净化器不了做到需求分析,需做技术性改良。操作建设规模从300m³/d大幅提升至500m³/d,同一时间的标准下降程序运行总成本。
生活污水因素及来原
症状影响物比如:
浸米污废水 :含面粉、血清质,COD约10000mg/L
压滤污废水 :含酒渣粒子,SS将高达5000mg/L
陈化厂区废渣:含小量乙醇和设计酸
整理施工工艺操作流程
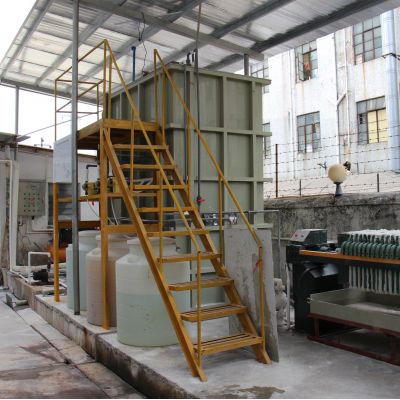
处理后选用"高固液剥离 +IC厌氧发应器发应器+动物交往氧化反应"流程:
螺旋式压榨机
:对红曲米酒展开干化加工处理,变低之后热负荷
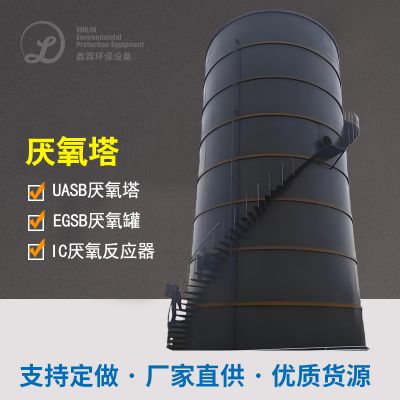
IC的催化反应器
:水比热容变压器容量达15kgCOD/(m³·d),沼液劳动生产率0.35m³/kgCOD
生物制品遇到脱色池
:运用乐队组合生物填料,气水比8:
手工湿地生态系统
:作环境有效保障错施,种值竹子等挺水植被
之后成效
更新改造后贴心的售后服务统计指标显著性提高自己:
进行治疗本事提升67%,吨水进行治疗成本费降底30%
沼气的出现每日量达1200m³,中用蒸汽式电厂锅炉锅炉燃料
出液COD安全在60mg/L以内
评为省级重点清扫加工示范片单位头像框
酿酒工业废水治理 关键的工艺相对较
凭借对所述实例的具体分析,可总结报告出酿酒生产废水解决的多少关键因素点:
预工作差距
:
酒生产废水需增幅固液隔离
碑酒焦化废水需重视起来除油
米酒废气需搞定高SS情况
层面新工艺选定
:
高含量废污水宜主要包括厌氧反应器技艺(UASB/IC)
中低浓硫酸浓度可按照好氧技艺(A/O、MBR)
中水回用需要需增添深度1外理(RO、NF)
资源性化手段
:
产生环保再生资源回收通过
糯米甜酒加工制作伺料
再生水使用
这么多成功案例揭示,采取多种结构类型的酿酒废渣,根据合理的选流程搭配和性能指标调整,除了能完成考核标准产生,还可创设强势的第三产业和氛围效益分析。企业的在选加工计划时,应全面思考产品废渣的特点、用地先决条件和资金估算等情况,编写最比较合适的技术应用路线图。

 扫一扫添加微信