废液亮点
:
首要成份:乙酸乙酯、乙酸乙酯、硫醇
渗透压起伏较大大(50~500 mg/m³)
温度过高(60~80℃)
治工院艺
:
气液分离器回收处理
:先确认冷却器二手回收一些甲醇,减低后继办理变压器容量。
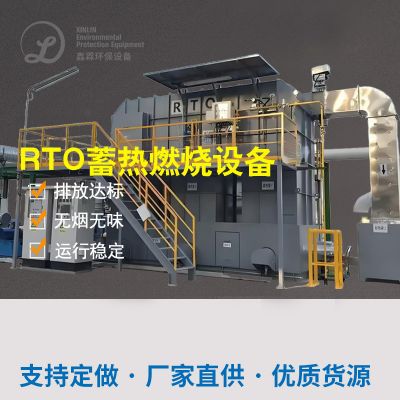
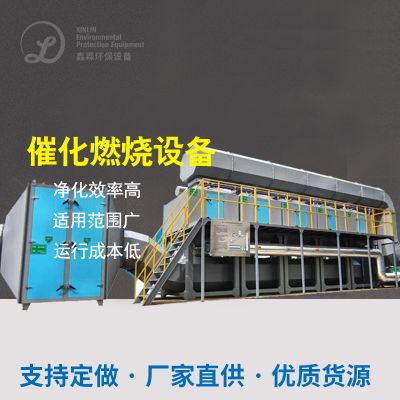
RCO促使复燃
:对剩下VOCs进行高温天气防氧化分解的,自净吸收率达98%。
余热利用
:进行燃烧热能量中水回用于沤肥厂区提前预热,工业节能可观。
整冶成果
:
VOCs释放渗透压 <30 mg/m³,符合国家行业标准
年降低蒸汽加热成本约40万元
四、这个行业现阶段与未来发展发展趋势
当今食品类厂废水加工处理仍遇到技术工艺兼容性过少、中大中型型的企业钱比较有限等毛病。未来的未来发展前途盘例如:
乐队组合生产工艺SEO
:如“微生物法+光催化剂反应”等 hybrid 新技术,统筹兼顾经济条件性与吸收率。
智力化监督
:借助物接入网实时监控设定设施设备启用数据,消减人力成本费。
国家政策推动
:如今的环保条件改善,低排卸、低能效比技术应用将变成 新趋势。
五、总结会
食品饮料厂尾气排放物净化需给出具体实施组分会首选加工制作工艺 设备,高密度VOCs适宜复燃法,臭气实验室气体是和生物工程或化工处置。案例库表述,合理性制定加工制作工艺 设备不禁能达到尾气排放,还可保证资源共享二手回收。可以中小型企业结合起来政治意识产能和尾气排放物性能特点,会首选定制化对付决措施,直接目光长年自动运行成本费用,以保证绿色环保与区域经济整体互惠互利。

 扫一扫添加微信