某露天煤矿通风工作井进行排放煤层气中丁烷盐浓度仅0.8%-1.2%,用户流量达200m³/s,传统式枝术没办法处里。
进行处理瓶颈问题
:
二氧化氮酸度降至烧燃底限,单独烧燃不可实施。
印刷废气访问量大,规范要求清理平台压减轻以避免出现关系煤矿补风。
克服彻底解决
:
主要包括
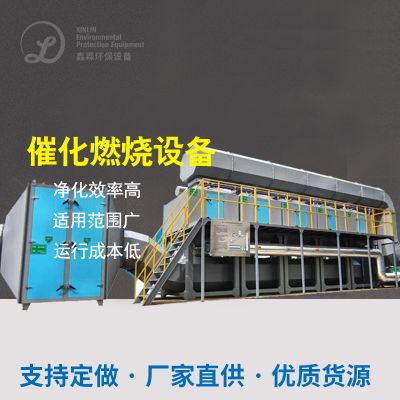
蜂窝式催化响应氧化物响应器
:
促使剂为铂-钯根据型,起燃高温仅350℃。
系统性集成型热对换器,将腐蚀热能量二手回收应用在加热进气,拉低耗能。
组件化制定,压降<500Pa,顺应辛苦量必要条件。
加载统计资料
:
二钝化氮清理率>90%,单套系統年降碳CO₂当量13万吨,运营能源消耗较过去的热钝化有效降低40%。
职业研究进展与未来生活浪潮
所选能力的对比
技艺类别
可用质量浓度
长处
现实性性
火把焚烧
>5%
处置撤底
无能源回收利用
催化反应腐蚀
0.5%-5%
温度过低作业
促使剂价格高
海洋生物滤床
<1%
操作人工低廉
占地赔偿占地大
未来十年提升朝向
混合型技巧应用软件
:如"膜转移+促使氧化反应"組合处置变有机有机废气治理浓度有机废气治理。
碳净资产激发
:经由CCER等系统提高工程经济能力性。
自动化化监管
:智能物登陆水平实时时间升级优化外理技术参数。
结语
丁烷有机废气物治疗需表明溶度、数据流量及伴生因素会采用为宜高技術。高溶度丁烷优先采用综合考虑生物工程质能源再利用(并网发电、提炼),低溶度场景中可选装用催化腐蚀腐蚀或生物工程法。伴随着"双碳"指标推行,丁烷节能减排高技術将向更高效化、资源的化路径不断发展,推荐 工厂根据产品工程环境实施全我的生命的周期制造费了解,会采用利润最大化解決工作方案。

 扫一扫添加微信