对焊车间管理废液概貌
电焊过程中中生产的废气排放排放材质比较复杂,重点属于废气排放、材料硫化物、有危害性的空气等。利用电焊方法相互影响,废气排放排放材质有点相互影响:
废气颗料物
:首要材料为铁、锰、铬、镍等合金材料硫化物,孔径通常情况下在0.01-1μm间,易悬屏在气流中。
危害有害物
:主要包括臭氧的危害(O₃)、氮被非金属阳极氧化反应物(NOx)、一被阳极氧化反应碳(CO)、二被阳极氧化反应碳(CO₂)等。
易易挥发性酚类化合物物(VOCs)
:部门悍接工艺设计中动用焊剂或爱护气味都会行成一些VOCs。
焊接生产有机废气治理兼有下类作用:
粒度小
:大地方科粒物都是可吸进科粒物(PM10及PM2.5),对身体导致大。
溶度冲击大
:不锈钢焊接作业答案时有机废气治理引起量随工艺设备产品参数变现明显的。
高的温度高湿
:区域焊接加工烟粉尘体温较高且含带水水蒸汽,增长了工作关卡。
手工焊接废气排放整理薄弱环节与步骤
治疗常见问题
颗粒肥料物剔除热效率符合要求高
:焊结废气科粒微小,一般除尘处理设备难于优质捕集器。
几种被污染的物混用
:需时候外理颗粒状物、气态污染问题物,生产工艺结构复杂的。
生产车间平面布置受到限制
:手工焊接办公工位增溶或挪动时,集气模式设汁麻烦大。
能源消耗与程序运行投入
:加工处理控制系统需做到效果好与划算性。
根本方法重要环节
源头治理操作
:优先选择应用低粉尘焊接加工的材料和生产技术。
高效性集气系统
:依据喷涂车间调整布局设计的概念合理的的整体化排烟或整体化通气设计。
联级加工加工过程
:基本上需"预净化整理+主净化整理+后净化整理"的乐队组合生产技术。
智能化设备化把控好
:只能根据废水渗透压自动式上下调整系统执行数据,大幅度降低耗能。
经典之作案例探讨探讨
经典案例一:某大型机制厂氩弧焊生产加工排放物管理
好项目历史背景
:
车以间以超大型形式件点焊侧重于,用到埋弧、气休守护焊等各种技术,日访问量带来烟气约50kg,有机废气温度因素常达60℃上面的。
工作措施
:
集气系統
:主要采用顶吸罩+侧吸罩三人组合,以保证氩弧焊办公工位烟粉尘气体吸附率≥90%。
清理工学院艺
:
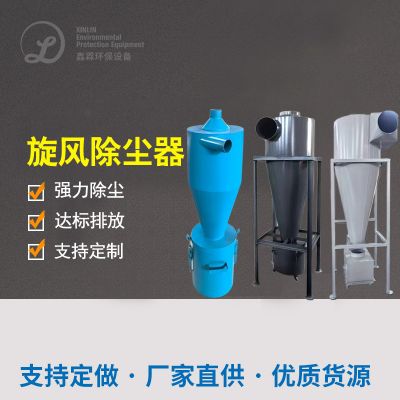
预处置:漩风除尘处理器取除大科粒
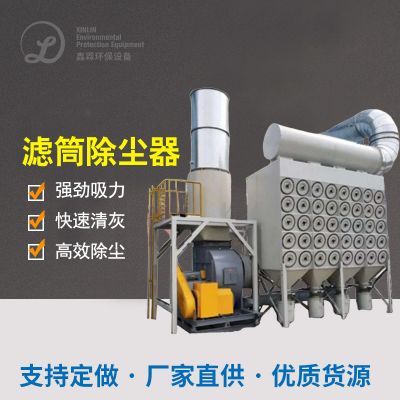
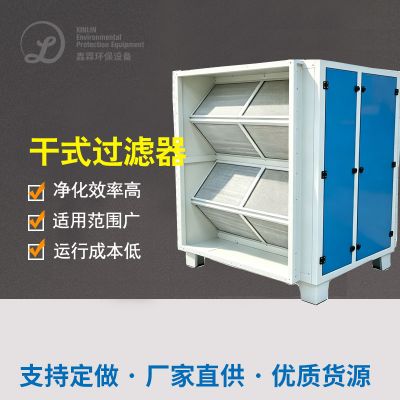
主加工:优质滤筒降尘器(PTFE覆亚膜过滤材料)
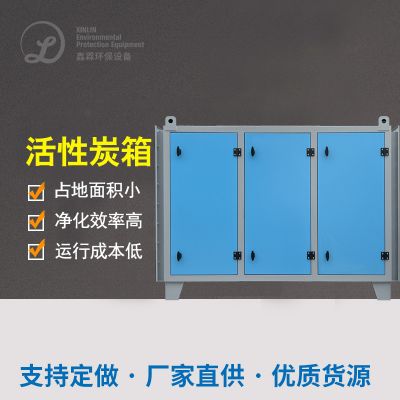
后外理:灵活性炭过滤器溶解设施外理多余气态被挥发性有机物
智慧把控好
:跟据焊接工艺流水线工停止重新调控高压风机发动机转速。
正确处理特效
:
颗粒状物排污渗透压<10mg/m³
VOCs避开率>85%
整体水耗减少30%

 扫一扫添加微信