一、客户公司背景
企业名称:XX电镀集团有限公司
所在地:广东省佛山市顺德区
行业地位:华南地区规模最大的电镀加工企业,年处理镀件5000万件,涵盖五金、电子、汽车配件等领域,拥有全自动挂镀、滚镀、连续电镀等生产线。
环保需求:满足《电镀污染物排放标准》(GB17916-2008)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理氰化氢(HCN)、铬酸雾(CrO₃)及酸性气体(HCl/H₂SO₄)。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
化学镍槽:氰化物镀液(HCN释放)、铬酸镀液(CrO₃雾)、含酸性除污液(HCl/H₂SO₄);
真空干燥工艺流程:石油醚(如酒精、二甲苯)蒸发;
退镀线:含镍、锌的废渣挥发性。
排放物参数指标:
风口尺寸:8,000~15,000 m³/h(顶值达20,000 m³/h);
VOCs溶度:100~400 mg/m³(以酒精、甲苯应以);
HCN质量浓度:5~30 ppm;
CrO₃渗透压:10~50 mg/m³;
咸性乙炔气(H⁺):pH 1~3;
室内温度:常温的~50℃。
2. 核心处理工艺
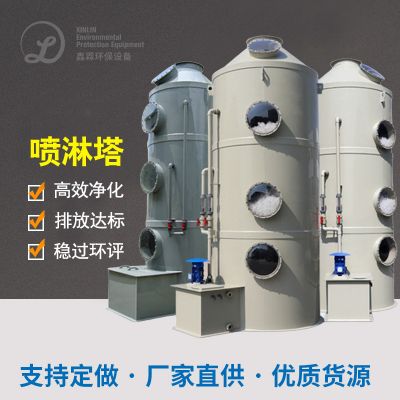
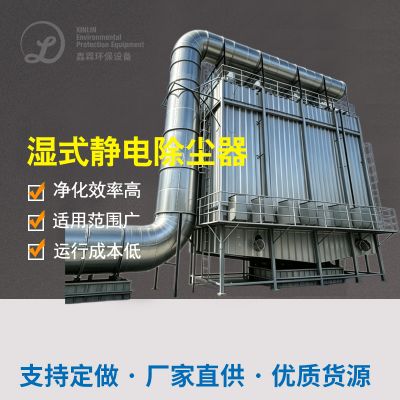
采用 **"预处理+强氧化分解+活性炭吸附+湿式电除尘" 复合工艺**:
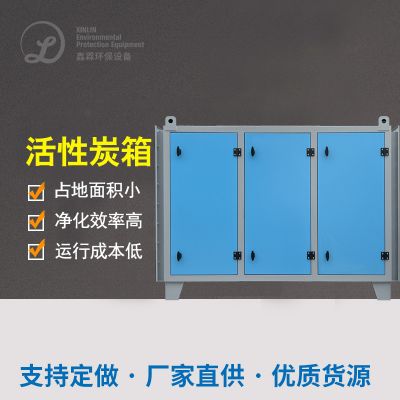
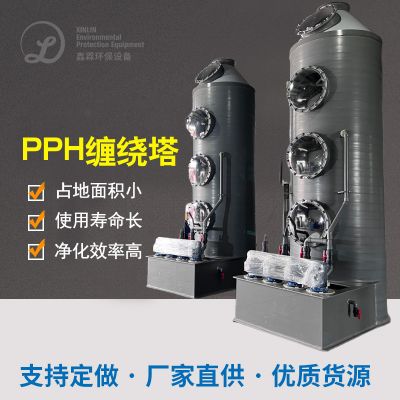
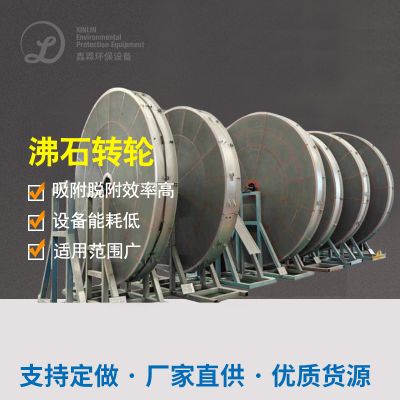
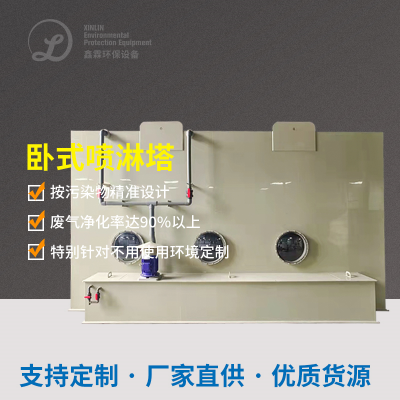
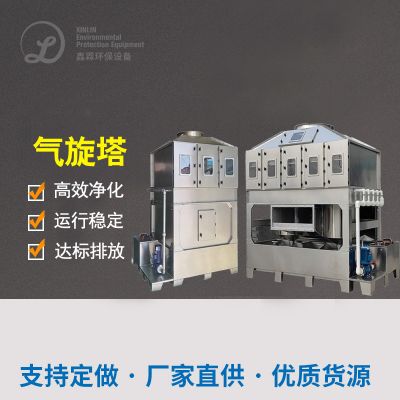
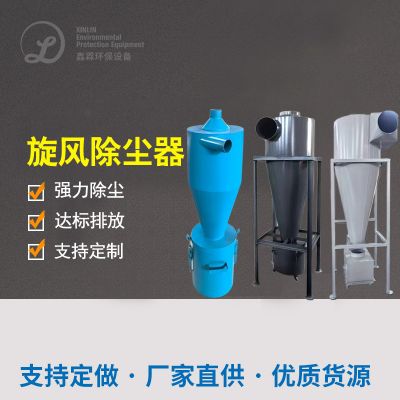
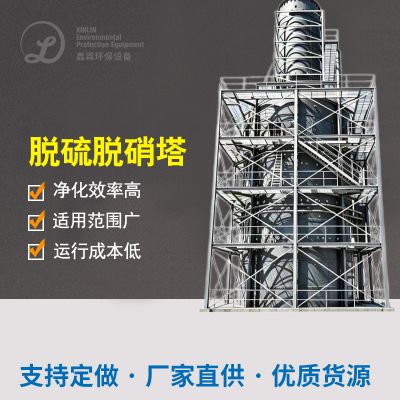
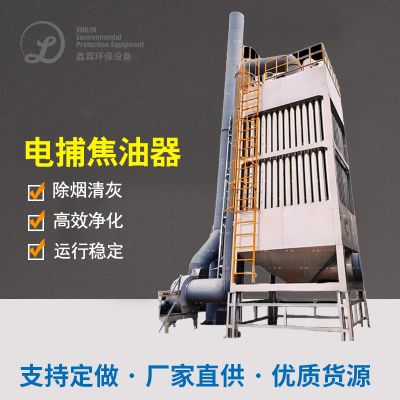
plaintext废气收集 → 旋风除尘 → 酸雾中和塔 → HCN催化氧化塔 → 活性炭吸附塔 → 湿式电除尘器 → 达标排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 氰化氢(HCN)的高效去除
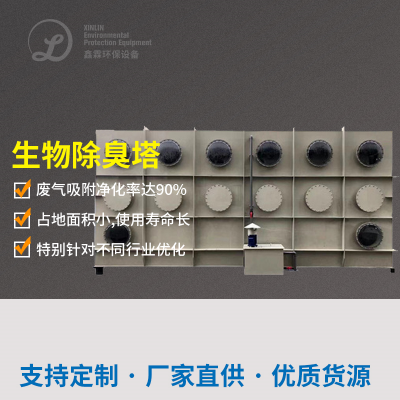
问题:氰化物镀液中HCN易挥发(沸点26°C),传统碱吸收效率低且产生二次污染。
策略:
崔化硫化技术性:应用TiO₂光触媒崔化剂,在180~220℃下将HCN完成硫化为CO₂和N₂;
多极消化吸收:两级喷淋系统塔加药系统NaOH与咸性乙炔气,五级催化反应塔突破HCN分析。
2. 铬酸雾(CrO₃)的防沉降设计
问题:CrO₃微粒(粒径0.1~1 μm)易在管道内沉积,造成设备堵塞和催化剂失活。
现状分析:
文丘里加速度段:烟气进人催化氧化氧化塔前借助高加速度文丘里水嘴(加速度≥30 m/s),使CrO₃水分子与催化氧化氧化剂能够充分碰到;
开展喷吹阀系统软件:每2小时内起动挤压冷空气喷吹阀,祛除导压管漏灰。
3. 酸碱腐蚀防护
问题:HCl、H₂SO₄等强酸废气对金属设备和管道的腐蚀速率高达每年5 mm以上。
具体措施:
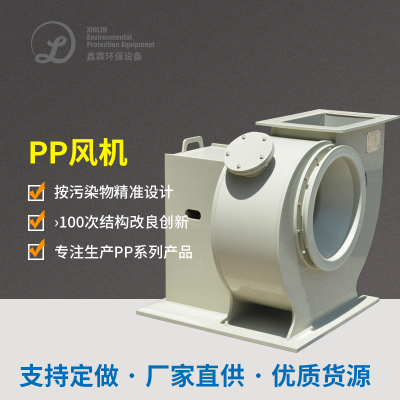
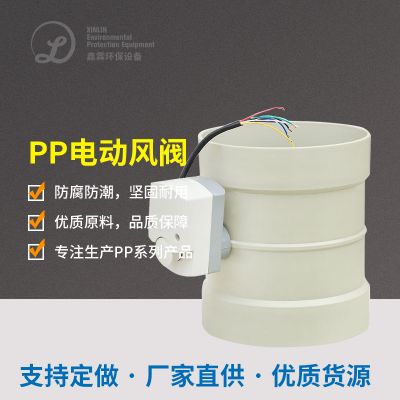
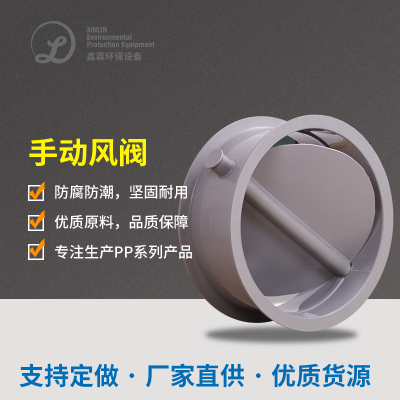
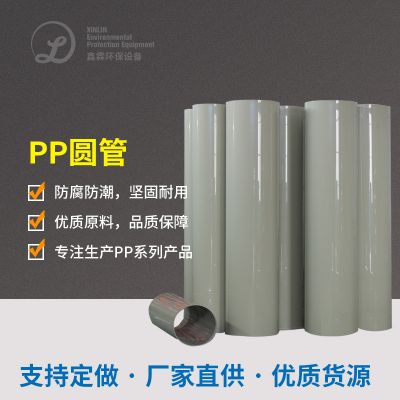
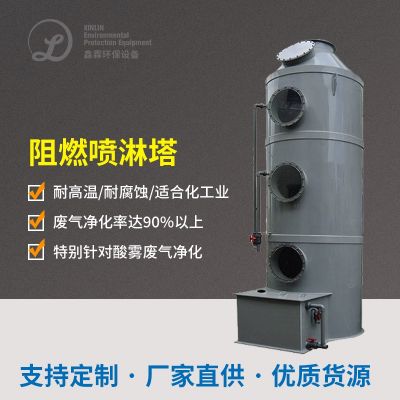
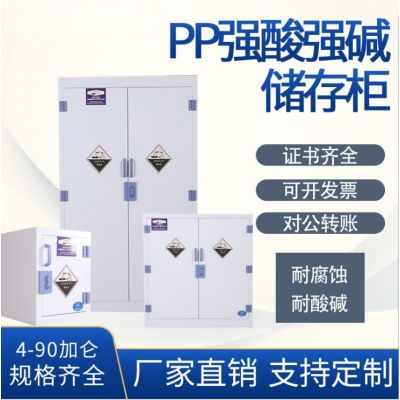
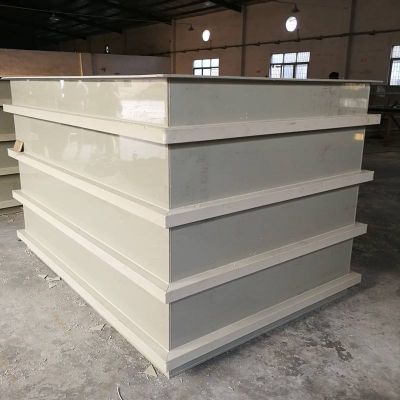
全PP/PVC木头材质:中合塔、管路及管道阀门均采用了耐氧化朔料;
舍弃阳极确保:在重中之重重金属元件(如卡箍数据接口)安装使用镁和金阳极,增加设配平均寿命3倍。
四、制理效果好评估方法
附加效益
资源化利用:
回报酸雾中的硫酸钠(年回报量约500吨)用来洗掉制作工艺;
采用阳离子交互聚酯树脂利用处理镀液中的稀有金属材质(镍、铬利用处理率≥95%)。
市场经济效用:
年运营成本预算大幅度降低40%,垃圾导致量增多70%;
顺利通过ISO 14001注册及洁面制造示范区工业企业评审委员。
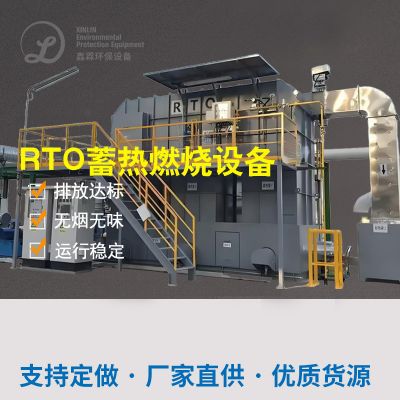
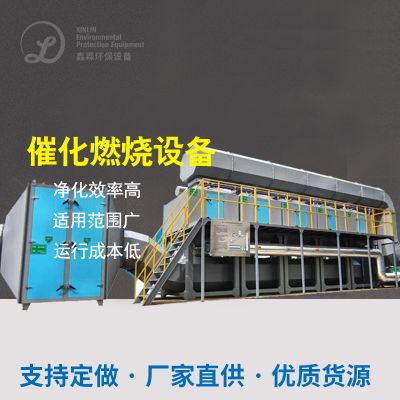
五、机器型号选择明细表(环节要点机器)
六、行业启示
源头控制:推广无氰电镀工艺(如锌镍合金镀层),从源头减少HCN排放;
村料创新发展:搭建耐强酸性、耐气温的挽回村料(如PPS+PTFE),增加仪器稳定性;
智慧化监控录像:构建百度在线VOCs、HCN感测器器及AI调节系统化,完成错误代码自检测与耗能网站优化。
如需推进新技术设计(如催化反应剂使用寿命模型工具、风速动态性发展),请给予大概主轴电镀施工工艺设计图及排放物材料探测报告单。

 扫一扫添加微信