
189-2923-7076
189-2923-7076
**案例一:某汽车零部件制造企业磨床粉尘处理项目**
▍项目背景
某汽车发动机零部件加工厂采用干式磨床加工铸铁缸体、铝合金活塞等零件,生产过程中产生高浓度金属粉尘(初始浓度800-1,000 mg/m³),粉尘粒径小(10μm为主),车间能见度低且存在粉尘爆炸风险(金属粉尘爆炸下限为60-500 g/m³)。企业需满足《大气污染物综合排放标准》(GB 16297-1996)要求,并降低职业健康风险。
▍废气成分及来源
• 金属粉尘:铸铁磨削产生的Fe₂O₃粉尘(占比60%)、铝合金磨削产生的Al₂O₃粉尘(占比30%);
▍处理工艺流程
1. 粉尘收集:
• 侧吸式集气罩:覆盖磨床加工区,捕集效率≥95%;
2. 预处理与防爆:
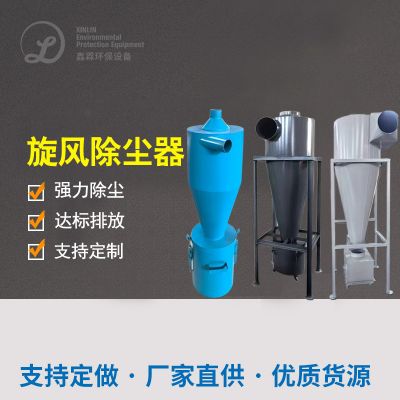
• 旋风除尘器:去除>10μm颗粒(分离效率70%),降低主设备负荷;
3. 核心除尘:
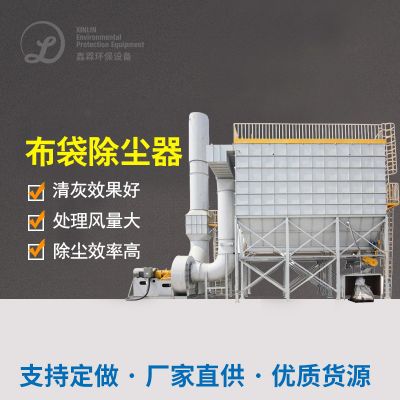
• 防爆脉冲布袋除尘器:防静电针刺毡滤袋(过滤精度1μm),处理风量15,000 m³/h,压缩空气脉冲清灰(压力0.6 MPa);
4. 安全排放:
• 防爆风机(IECEX认证)驱动,15m高排气筒排放。
▍最终效果
| 指标 | 处理前 | 处理后 | 达标标准 |
|------------------------|--------------|--------------|----------------|
| 颗粒物排放浓度 | 1,000 mg/m³ | ≤8 mg/m³ | GB 16297-1996 |
| 车间粉尘浓度 | 0.8 mg/m³ | ≤0.15 mg/m³ | GBZ 2.1-2019 |
经济效益:日回收金属粉尘1.2吨,年节省原材料成本50万元。
**案例二:某精密陶瓷磨削车间粉尘处理项目**
▍项目背景
某电子陶瓷厂使用高速磨床加工氧化铝陶瓷基板,干式磨削产生高致病性矽尘(游离SiO₂含量60%,初始浓度500-600 mg/m³),粉尘粒径极细(5μm占比90%),传统布袋易堵塞,需满足《陶瓷工业污染物排放标准》(GB 25464-2010)要求。
▍废气成分及来源
• 二氧化硅粉尘:陶瓷材料(Al₂O₃、SiO₂)破碎产生(占比90%);
▍处理工艺流程
1. 密闭收集:
• 文丘里式集气口:负压风速20 m/s,粉尘捕集率≥98%;
2. 分级处理:
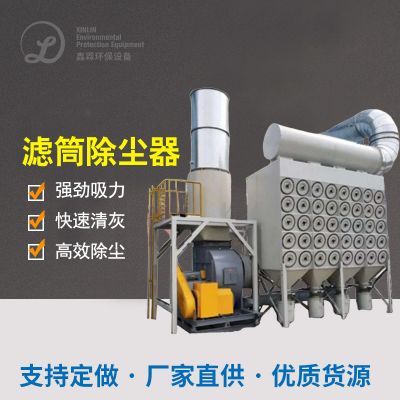
• 滤筒预除尘:覆膜滤材拦截5μm颗粒(效率85%);
3. 智能化运维:
• 在线粉尘监测仪:实时调控风机频率,降低能耗20%。
▍最终效果
| 指标 | 处理前 | 处理后 |
|------------------------|--------------|--------------|
| 颗粒物排放浓度 | 600 mg/m³ | ≤5 mg/m³ |
| 车间矽尘浓度 | 0.5 mg/m³ | ≤0.05 mg/m³ |
运维优化:滤袋更换周期延长至18个月,维护成本降低40%。
**案例三:某通用机械加工厂湿式磨床油雾粉尘处理项目**
▍项目背景
某机械厂湿式磨床加工钢材时,产生含金属水合物(Fe₃O₄·nH₂O)和乳化液雾的混合污染物(油雾浓度200-300 mg/m³),传统布袋易堵塞,需同步解决油雾异味问题。
▍废气成分及来源
• 金属水合物粉尘:铁屑与冷却液混合形成(粒径1-10μm,占比60%);
▍处理工艺流程
1. 气液分离:
• 离心式分离器:去除>5μm液滴(效率90%),冷却液循环使用;
2. 精细净化:
• 静电油雾净化器:高压静电场(12-15 kV)吸附油雾及粉尘(效率≥95%);
▍最终效果
| 指标 | 处理前 | 处理后 |
|------------------------|--------------|--------------|
| 油雾总浓度 | 300 mg/m³ | ≤12 mg/m³ |
| 车间油雾浓度 | 0.3 mg/m³ | ≤0.08 mg/m³ |
资源化效益:冷却液回收率95%,年节省耗材成本20万元。
**总结果与技术趋势**
1. 工艺选择原则:
• 干式金属粉尘:旋风预分离+防爆布袋除尘(案例一);
2. 安全与经济性:
• 防爆设计:火花探测、卸爆片、防静电滤袋成标配(案例一、二);
3. 智能化升级:
• 在线监测+变频风机调控,能耗降低20%(案例二);
上一主题: 磨床粉尘废气处理方法|磨床粉尘废气处理案例
下一主题: 磨床粉尘臭气异味VOCs废气处理案例
 扫一扫添加微信